


Dikiş Kaynak Makinesi
Wuxi Lemar Machinery Equipments Co., Ltd, otomatik kaynak ekipmanları ve H-şekilli çelik ekipmanlar konusunda uzmanlaşmış yüksek teknolojiye sahip bir kuruluştur. Otomatik kaynak endüstrisinde ve CNC plazma kesme endüstrisinde uzun yıllara dayanan üretim tecrübemiz var.
Ürünlerimiz basınçlı kaplar, petrokimya, enerji santralleri, ağır makineler, gemiler, çelik yapı inşaatı ve diğer endüstrilerde yaygın olarak kullanılmaktadır.
Üretim ve satışın yanı sıra Wuxi Lemar, H profil, Boru ve Flanş otomatik kaynak üretim hatları ve aksesuarları ile CNC plazma kesme makinelerinin bakımı için özel tek elden hizmet kurmuştur.
Neden Bizi Seçmelisiniz?
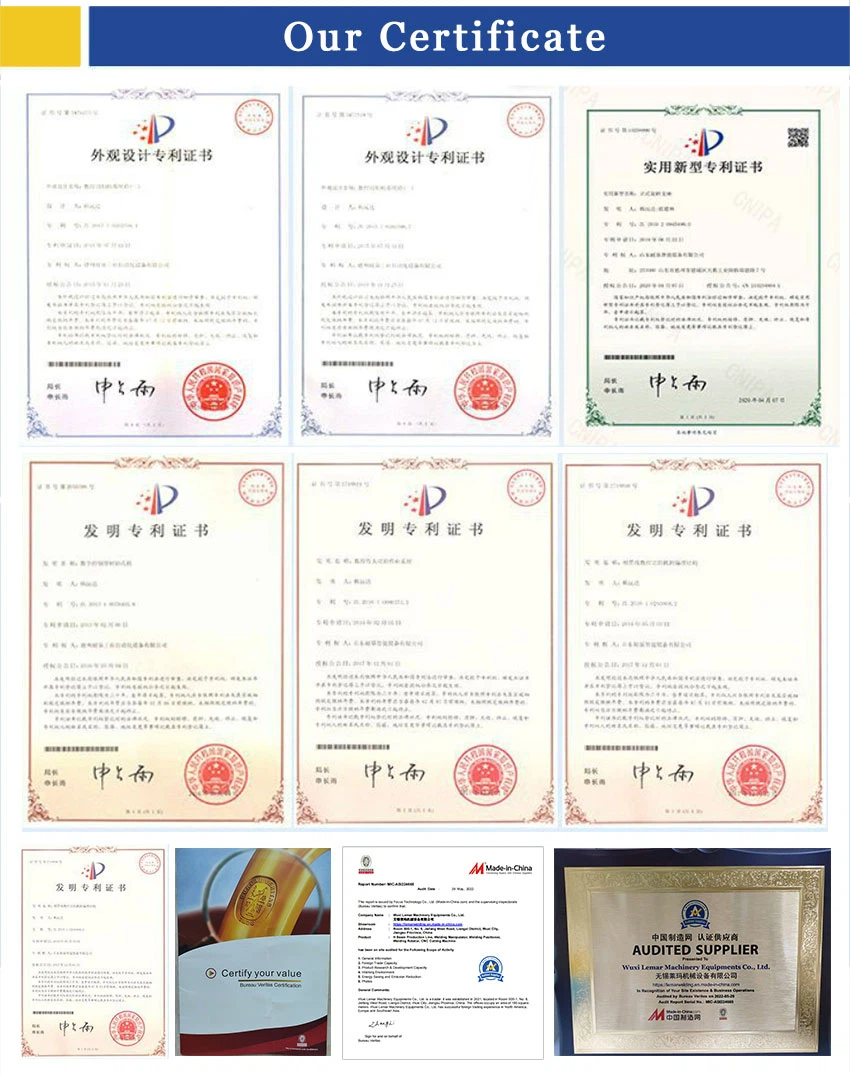
Sertifikamız
ISO CE SGS test standardını geçtik, ayrıca makinemiz H-profil üretim ekipmanı patentleri, duvar temizleme makinesindeki yakıt deposu patentleri vb. gibi birçok patenti kazanma onuruna sahiptir.
Gelişmiş Ekipmanlar
Ayrıca gelişmiş ekipmanlar kullanıyoruz. Bu da bize yüksek hassasiyetle çalışmamıza ve ihtiyaçlarınıza göre özelleştirilmiş makineler üretmemize olanak tanıyor.
Profesyonel Ekip
Profesyonel yabancı satış ekibimiz, makine satın alımınızın kalitesini ve etkinliğini sağlamak için hazırdır. İhtiyaçlarınıza uyacak en iyi makineyi seçmenize ve ayrıca işiniz sırasında daha fazla tasarruf etmenize yardımcı olmak için siparişlerinize ve sorularınıza çok dikkatli bir şekilde katılacağız ve bunları yöneteceğiz.
Zengin Deneyim
Firmamız uzun yıllara dayanan üretim iş tecrübesine sahiptir. Müşteri odaklı ve kazan-kazan işbirliği kavramı şirketi daha olgun ve güçlü kılmaktadır.
-
![Otomatik Doğrusal Dikiş Kaynak Makinesi]() Otomatik Doğrusal Dikiş Kaynak MakinesiDoğrusal Dikiş Kaynakçıları, silindirik parçalar üzerinde dıştan doğrusal kaynak yapmak üzere tasarlanmıştır. GTAW, PAW, GMAW ve FCAW ile bu makinelerde kullanılabilir.Daha
-
![Yüksek Kaliteli Boyuna Dikiş Kaynak Makinesi]() Yüksek Kaliteli Boyuna Dikiş Kaynak MakinesiKontrol: OtomatikDaha
Frekans: Düşük frekans
Tür:Dikiş kaynak makinesi
Paket:Standart ahşap
Menşei: Jiangsu
Marka:Yaoqiang
1 yıl garanti
Renk: Özelleştirilmiş -
![Karbon Çelik Kaynak Makinesi]() Karbon Çelik Kaynak MakinesiModeli:Zfh-1000Daha
Etkili Kaynak Uzunluğu: 1000mm
Sıkıştırma Yöntemi: Tuşa Basma Sıkıştırma
Kaynak Kalınlığı: 0,5-6mm
Uygun Kaynak Teli Çapı: 1.0/1.2/1.4/1.6mm
Kontrol Modu: Opsiyonel... -
![Sac Kaynak Makinası]() Sac Kaynak MakinasıModeli: ZF‑1000Daha
Maksimum Etkili Kaynak Uzunluğu: 1000mm
Minimum İş Parçası Çapı: 95mm
Maksimum İş Parçası Çapı: 750mm
Kaynak Kalınlığı: 0,3‑6,0 mm
Çekirdek Tipi: Sac Kaynak... -
![PLC Dikiş Kaynak Makinesi]() PLC Dikiş Kaynak MakinesiÜrüne Genel Bakış 1200mm boyuna dikiş kaynak makinesi, düz alın dikiş kaynağı için özel otomatik ekipmandır. Silindirik kabuğu veya düz plakayı sabitlemek için pnömatik klavye sıkıştırma yapısını...Daha
-
![Karbon Çelik Boyuna Kaynakçı]() Karbon Çelik Boyuna KaynakçıModeli:Zf-2000Daha
Etkili Kaynak Uzunluğu: 2000mm
Uygulanabilir Plaka Kalınlığı: 0,5-6 mm (Özelleştirilebilir)
Minimum İş Parçası Çapı: 100 mm'den büyük veya eşit
Kaynak Tipi:TIG / MIG /... -
![Borulu Kabuk Kaynak Makinesi]() Borulu Kabuk Kaynak MakinesiÜrün Adı:1000mm Boyuna Düz Dikiş Kaynak MakinasıDaha
Etkili Kaynak Stroku:TIG MIG Lazer Uyumlu
Maks. İş Parçasının İç Çapı: 800mm
Min. İş Parçasının İç Çapı: 95mm
Kontrol Ünitesi:PLC +... -
![Silindir Boyuna Kaynak Makinesi]() Silindir Boyuna Kaynak MakinesiÜrüne Genel Bakış 1200 silindirli boyuna kaynak makinesi, haddelenmiş metal silindir parçalarının düz dikişle birleştirilmesi için özel olarak tasarlanmış, yeni geliştirilmiş bir otomatik kaynak...Daha
-
![1500mm Boyuna Dikiş Kaynak Makinası]() 1500mm Boyuna Dikiş Kaynak MakinasıModel NO.:ZF-1500Daha
Frekans Aralığı: Yüksek Frekans
Ürün Adı:1500mm Düz Dikiş Kaynak Makinesi
Strok Uzunluğu: 800mm
Kontrol Sistemi:PLC
Kaynak Kaynağı:TIG, MIG, Plazma -
![Pnömatik Dikiş Kaynak Makinesi]() Pnömatik Dikiş Kaynak MakinesiModel NO.:ZF-800Daha
Frekans Aralığı: Yüksek Frekans
Ürün Adı:800mm Düz Dikiş Kaynak Makinesi
Strok Uzunluğu: 800mm
Kontrol Sistemi:PLC
Kaynak Kaynağı:TIG, MIG, Mag, Plazma -
![Boru Boyuna Dikiş Kaynak Makinesi]() Boru Boyuna Dikiş Kaynak MakinesiModel NO.:Zfh-1000Daha
Frekans Aralığı: Yüksek Frekans
Kaynak Uzunluğu: 1000mm Boyuna Dikiş Kaynak Makinası
Kaynak Yöntemi: MIG Kaynağı
Sıkma Tipi: Pnömatik Klavye Kelepçesi
Soğutma... -
![Plazma Boyuna Dikiş Kaynak Makinesi]() Plazma Boyuna Dikiş Kaynak MakinesiModel NO.:ZFH500Daha
Frekans Aralığı: Yüksek Frekans
Ürün adı:Zfh-500 Boyuna Dikiş Kaynakçısı
Kaynak İnme: 500mm
Kontrol Modu: PLC Dokunmatik Ekran Otomatik Kontrol
Sıkma Modu: Pnömatik...


Dikiş Kaynak Makinesi ile 100 – 3000 mm çapındaki parçalar farklı makine tiplerinde kolaylıkla kaynak yapılabilir. İç ve dış kaynak özelliğine sahip makine 1 metreden 4 metreye kadar boylarda üretilmektedir. Bazı özel durumlarda makine uzunluğu da artabilir. Şu anda maksimum 0,60 mm kalınlığa sahip parçalar kaynak yapılabilmektedir. Tozaltı kaynak uygulamalarında kalınlık 20-25mm'ye kadar çıkabilir. Kazanlar, banyo ısıtıcıları, güneş enerjisi kazanları, soğutma tankları, doğalgaz bacaları, LPG tankları vb. malzeme ve elemanların boyuna kaynağı bu makinede yapılır. Tozaltı, gazaltı ve TIG gibi kaynak sistemleri makinemiz ile senkronize çalışmaktadır.
Dikiş Kaynak Makinesinin Faydaları
Kullanımı Kolay
Bu işlem oldukça kolaydır ve temel operasyon becerileri gerektirir. Punta ve plazma ark kaynağı işlemleriyle karşılaştırıldığında kaynakçı bunu herhangi bir komplikasyonla karşılaşmadan yapabilir. Basitliği nedeniyle dikiş kaynağı, yüksek üretim oranlarının elde edilmesine yardımcı olur. Güvenilirdir ve kaynakçıya çok az zorluk sunar. Ayrıca bu işlem benzer ve farklı metalleri birleştirmek için de kullanılabilir.
Maksimum Akım Kullanımı
Isıtma küçük bir alanla sınırlı olduğundan ısının bozulması minimum düzeydedir. Akım yalnızca düzenli aralıklarla açılarak israfı azaltır. Akım, bir dizi üst üste binen kaynak oluşturmak için elektrotlardan aralıklı olarak geçer. Düşük akımın kullanılması, elektrotların punta kaynağına kıyasla daha uzun ömürlü olabileceği anlamına gelir.
Sıvı ve Gaz Sızdırmaz Kaplara Uygun
Dikiş Kaynak Makinesi sıvı ve gaz halindeki bağlantılarda mükemmel çalışır. Bu işlemle çelik variller, radyatörler ve teneke kutular üretilir. Hava ve su geçirmez contalar oluşturur ve su veya hava sızıntısına karşı koruma gerektiren kaynakların imalatı için en iyi işlemdir. Sürekli kaynakların oluşması nedeniyle gaz ve sıvı sızıntısı olmaz.
Dikiş Kaynağı Hızlıdır
Hızlı bir kaynak işlemi istiyorsanız dikiş kaynağı her şeydir. Tüm süreç otomatikleştirildiğinde, dikiş kaynağı dikişi hem punta hem de projeksiyon kaynağından daha hızlıdır. Bileşenlerin otomatik aktarımı, yüklenmesi ve boşaltılması tüm süreci kolay ve hızlı hale getirir. Ayrıca otomasyon, çıktıyı artırırken emek girdisini azaltır. Kaynak hızları insan işlemi yerine makinelere göre ayarlanmıştır.
Minimum Kirlilik
Dikiş kaynağı gaz oluşumu olmayan işlemlerden biridir. Ayrıca dikiş kaynağı herhangi bir duman çıkarmaz. Dikiş kaynağında kirliliğe neden olan dolgu malzemesi kullanılmamaktadır.
Şeffaf ve Dayanıklı Kaynakların Oluşumu
Mükemmel güvenilirliğe sahip sağlam, dayanıklı bir kaynak sağlar. Dikiş kaynaklarının, girintilerin olmaması nedeniyle genellikle daha iyi bir dış görünümü vardır. Bağlantılar, uygulanan basınç ve ısı nedeniyle dayanıklı bir kaynak oluşturacak şekilde dövülür. Dikiş kaynağıyla üretilen aletler mükemmel mekanik özelliklere sahiptir. Dikiş kaynakları geniş bir yüzey alanını birleştirerek güçlü kaynaklar oluşturur. Ayrıca paralel ve dikiş kaynaklarının aynı anda yapılması da mümkündür.

Yatay dikiş kaynak makinesi
Ortaya çıkan kaynak elektrot koluna diktir. Bu tip kaynak makinesinin silindir elektrotunun dönme ekseni, esas olarak yatay iş parçalarının uzun kaynaklarını ve çevresel halka kaynaklarını kaynaklamak için kullanılan "Enine Dikiş Kaynak Makinesi" şeklinde gösterildiği gibi elektrot koluna paraleldir.
Boyuna dikiş kaynak makinesi
Ortaya çıkan kaynak elektrot koluna paraleldir. Bu tip kaynak makinesi makaralı elektrotunun dönme ekseni elektrot koluna diktir ve esas olarak yatay iş parçalarının kısa kaynaklarının ve silindirik kapların uzunlamasına düz dikişlerinin kaynaklanması için kullanılır.
Üniversal dikiş kaynakçısı
Yani dikey ve yatay çift amaçlı kaynak makinasıdır. Dikiş kaynak makinesi genel olarak gövde, basınçlandırma mekanizması, aktarma mekanizması, kaynak direnç transformatörü, güç ayar mekanizması ve kaynak devresinden oluşur. Elektrot ve aktarma mekanizması dışındaki diğer parçalar temel olarak punta kaynak makinesine benzer.
Dikiş kaynakçısı esas olarak bindirme bağlantıları veya alın bağlantıları oluşturmak için kaynak parçalarını kullanır ve iki silindirin elektrotları arasına yerleştirilir ve silindirlerin elektrotları, kaynakların dönmesi için basınç uygular. Sürekli veya dolaylı darbeli gevşek güç iletimi gerçekleştirin. Bunun sonucunda sürekli dikişli bir direnç kaynağı ortaya çıkar. Yani dikiş kaynak makinesi aslında punta kaynak makinesinin evrimsel bir sürecidir. Dikiş kaynak makinesinin uygulaması esas olarak sıkı bal özelliklerine sahip bağlantıların kaynaklanmasıdır.
Sürekli dikiş kaynağı
Silindirin elektrodu sürekli döndüğünde, kaynak sabit bir hızda hareket etmeye devam etmelidir, daha sonra kaynak makinesinin akımı sürekli ve kesintisiz olarak geçecek ve her yarım dairede bir kaynak noktası oluşturulacak ve kaynak hızı korunabilecektir. bir dakikalığına. 10-20 metre. Ancak bu yöntemle kaynak yapılan cismin yüzeyinin kalitesi çok pürüzlü olduğundan pratik uygulama alanı çok küçüktür.
Aralıklı dikiş kaynağı
Bu kaynak yöntemi, kaynağın sabit bir hızda dönmesini sağlamak için olup, kaynak makinesinin akımı aralıklı olarak geçecektir. Bu sayede her açılıp kapatıldığında lehim bağlantısı oluşacaktır. Kaynak yapılacak plakanın kalınlığına bağlı olarak kaynak hızı dakikada 0, 5-4, 3 metreye ulaşabilir. Bu kaynak yöntemi yaygın olarak kullanılmaktadır ve esas olarak demirli metallerin üretiminde gaz ve yağın kapalı kaynakları için uygundur.
Adım adım kaynak
Kaynak akımının geçmesine izin vermek için lehim bağlantılarını aralıklı olarak hareket ettirin. Her geçişinde ve hareket ettiğinde bir kaynak oluşur ve ayrıca dövme basıncı da uygulanabilir. Kaynak yapılacak nesnenin birleşim yerinin oluşumu punta kaynakçınınkine çok benzer. Ancak bu kaynak yönteminin kaynak hızı oldukça düşük olup, bir dakikada 0, 2-0 ve 6 metre kaynak yapabilmektedir ve sadece alüminyum alaşımı veya magnezyum alaşımının kaynağında kullanılmaktadır. yüksek sızdırmazlık performansına sahiptir.

Çeşitli metallerin kaynaklanmasında kullanılır ve ana uygulamaları dikiş kaynaklı boru ve boruların üretimini içerir. Ayrıca teknoloji çeşitli tiplerdeki sac kapların imalatında da etkilidir.
Dikiş kaynaklı boruların üretimine yardımcı olmasının yanı sıra, en yaygın olarak ısı eşanjörlerini oluşturan gaz geçirmez veya sıvı metal levhaların imalatında da kullanılır.
Dikiş Kaynak Makinesi, esas olarak kesintisiz kaynak üreten ve alüminyum, titanyum, tungsten ve paslanmaz çelik gibi metaller üzerinde etkili olan sürekli bir punta kaynağıdır.
Bu süreç çok etkilidir, bu nedenle bir kaynak işi seçerken Kalküta'da güvenilir nokta kaynak elektrotları ve uçlarını seçmeniz en iyisidir.
Dikiş Kaynak Makinesi Prosesi
Alın kaynaklı bağlantının oluşumu esas olarak punta kaynağınınkiyle aynıdır ve bu nedenle kaynak kalitesini etkileyen faktörler benzerdir. Ana faktörler kaynak akımı, elektrot basıncı, kaynak süresi, duraklama süresi, kaynak hızı ve silindir çapını içerir.
Kaynak Akımı
Alın kaynaklı bir bağlantıda erimiş havuz oluşturmak için gereken ısı, punta kaynağında olduğu gibi kaynak alanının akım akışına karşı direnciyle üretilir. Verilen koşullar altında kaynak akımı, erimiş havuzun füzyon nüfuzunu ve üst üste binmesini belirler.
Kaynak akımı belirli bir değeri aştığında, akımın arttırılması, bağlantı mukavemetini iyileştirmeden yalnızca füzyon penetrasyonunu ve erimiş havuzun üst üste binmesini artıracaktır ki bu da ekonomik değildir.
Elektrot Basıncı
Alın kaynağında elektrot basıncının eriyik havuzunun boyutuna etkisi punta kaynağındakiyle aynıdır. Aşırı elektrot basıncı aşırı girintiye neden olacak ve silindirin deformasyonunu ve aşınmasını hızlandıracaktır. Yetersiz basınç gözenekliliğe yatkındır ve aşırı temas direnci nedeniyle silindirin yanmasına ve hizmet ömrünün kısalmasına neden olabilir.
Kaynak Süresi ve Duraklatma Süresi
Alın kaynağında eriyik havuzunun boyutu esas olarak kaynak süresi ile kontrol edilir ve örtüşme soğuma süresi ile kontrol edilir. Daha düşük kaynak hızlarında, 1,25:1-2:1'lik bir kaynak-duraklatma süresi oranı tatmin edici sonuçlar elde edebilir. Kaynak hızı arttığında kaynaklar arasındaki mesafe artar, dolayısıyla aynı örtüşmeyi elde etmek için oranın arttırılması gerekir. Bu nedenle, daha yüksek kaynak hızlarında kaynak-duraklatma süresi oranı 3:1 veya daha yüksektir.
Kaynak Hızı
Kaynak hızı, kaynak yapılan metale, levha kalınlığına ve kaynağın mukavemet ve kalite gereksinimlerine bağlıdır. Paslanmaz çelik, yüksek sıcaklık alaşımları ve demir dışı metallerin kaynağında sıçramayı önlemek ve yüksek yoğunluklu kaynaklar elde etmek için genellikle daha düşük kaynak hızları kullanılır. Bazen, silindir sabitken tüm erimiş havuz oluşum sürecini gerçekleştirmek için adım adım alın kaynağı kullanılır. Bu tip alın kaynağının kaynak hızı aralıklı alın kaynağına göre çok daha düşüktür.
Kaynak hızı, merdane ile plaka arasındaki temas alanının yanı sıra, merdane ile ısıtma alanı arasındaki temas süresini de belirleyerek bağlantı yerinin ısınmasını ve soğumasını etkiler. Kaynak hızı arttığında yeterli ısının elde edilebilmesi için kaynak akımının arttırılması gerekir.
Bir gövde, iş parçası konumlandırma mekanizması, iş parçası presleme mekanizması, kaynak torçu uzunlamasına hareket mekanizması, torç kaldırma ve ayarlama mekanizması, soğutma sistemi, kaynak güç kaynağı, pnömatik sistem ve elektrik kontrol sisteminden oluşur.
Vücut
Kare boru ve çelik sac ile kaynaklı; altta çalışma masası, üzerinde iş parçası konumlandırma ve sıkma mekanizması bulunmaktadır. Üstte kaynak uzunlamasına hareket mekanizması ile monte edilen portal kiriş bulunmaktadır.
İş parçası konumlandırma ve merkezleme mekanizması
Merkezleme için pnömatik bloğun kullanılması
İş parçası sıkıştırma mekanizması
İş parçasını kelepçelemek ve bastırmak için mandrel ve pnömatik basınç anahtar plakasını kullanın; basınç eşittir. Dikiş ve sıkıştırma alanı aydınlatılır ancak operatörün gözlerine zarar vermez, kelepçe plakası pürüzsüzdür, 3 mm kalınlığında kelepçeyi önceden konumlandırabilir. Sıkıştırma herhangi bir beceri gerektirmez, herhangi bir kalınlık malzeme uyumsuzluğunu önlemek için sıkma, sıkma kuvveti kontrol edilebilir ve düzenlenebilir; konumlandırma tarafı doğrudan kenetleme ve diğer taraf ön kenetlemenin kaynak dikişi hizalamasını gerçekleştirebilir. Uç yüzeyin yerinden çıkmasını önlemek için mekanik blok kullanın; Kısa borunun kaydırılmasında zamandan tasarruf etmek için mekanik blok hareket edebilir. Sıkıştırma anahtarı genişliği 80 mm'den fazla değildir.
Kaynak torçu uzunlamasına çalışma mekanizması
AC servo motor, redüktör, doğrusal yuvarlanma kılavuzundan oluşur. AC servo sürücüler torç çalışması, yüksek kontrol hassasiyeti, geniş hız aralığı, hız ve tork stabildir. Kaynak torçu, dişli kremayer şanzımanı, doğrusal kılavuz ve yüksek hassasiyetle yürüme ile tahrik edilir. Kaynak kalitesini sağlamak için üretim verimliliğini artırın.
Kaynak torçu kelepçeleme ve pnömatik kaldırma mekanizması
Torç, yukarı ve aşağı hareket etmek ve hazırlık ve kaynak istasyonundan geçiş yapmak için bir silindir tarafından tahrik edilir. Torç yukarı-aşağı, sola-sağa ve açısı ayarlanabilir. Kaynak torçu ayarlaması, ayar sabitlendikten sonra vida ayarı, doğru ayar, yüksek konumlandırma doğruluğu kullanılarak kırlangıç kuyruğu formunu kullanır.
Elektrik sistemi
Ana bilgisayar, kontrol çekirdeği olarak Japon Mitsubishi PLC'yi kullanıyor, kaynak torçunu, kelepçeyi ve kaynak programının yürütülmesini kontrol ediyor. Sistem iyi stabilite, basit yapı ve uygun bakımdır.
Giriş ve çıkış arayüzü olarak dokunmatik ekranı kullanın; kaynak uzunluğu, kaynak modu, kaynak özellikleri, ark teslim süresi arayüz aracılığıyla girilebilir. Kaynak işlemindeki arızalarda alarm verebilir ve talimat verir.
Döner kodlayıcı döngü algılamayı kullanan kaynak uzunluğu; İyi marka değiştirme tespiti kullanarak konum tespiti
Başlangıç noktasını otomatik olarak algıla. Kaynaktan sonra otomatik olarak orijinal noktaya geri döner.
Entegre kontrol paneli kutusu; kontrol düğmeleri, dokunmatik ekran, kaynak voltmetresi ve ampermetresi, tek panelden kaynak spesifikasyon kontrolü, kullanım ve çalıştırma kolaylığı.
Pnömatik sistem
Üçlü, silindir, valf ve diğer bileşenler; torç kaldırmayı ve iş parçası sıkıştırmayı kontrol edin.
Soğutma sistemi
Ekipmanın soğutma cihazı vardır ve esas olarak bakır arka kayış yastığının soğutulmasında kullanılır.
Fabrikamız
Wuxi Lemar Machinery Equipments Co., Ltd, otomatik kaynak ekipmanları ve H-şekilli çelik ekipmanlar konusunda uzmanlaşmış yüksek teknolojiye sahip bir kuruluştur.
Otomatik kaynak endüstrisi ve CNC plazma kesim endüstrisinde uzun yıllara dayanan üretim tecrübemiz var.

Sertifikamız

SSS
S: Dikiş Kaynak Makinesi nedir ve temel amacı nedir?
S: Hangi malzemelere dikiş kaynağı yapılabilir?
S: Dikiş Kaynak Makinesi nasıl çalışır?
S: Bir dikiş kaynağının kalitesini hangi faktörler etkiler?
S: Dikiş Kaynak Makinesi kullanılırken hangi güvenlik önlemleri alınmalıdır?
S: Dikiş Kaynak Makinesinin bakımı ne sıklıkla yapılmalıdır?
S: Dikiş Kaynak Makinalarının yaygın türleri nelerdir?
S: Dikiş Kaynak Makinesi farklı metalleri kaynaklayabilir mi?
S: İhtiyaçlarım için doğru Dikiş Kaynak Makinesini nasıl seçerim?
S: Dikiş Kaynak Makinesi farklı metalleri kaynaklayabilir mi?
S: Sıcaklığın kaynak işlemine etkisi nedir?
S: Kaynak işleminde akımın rolü nedir?
Soru: Kaynak işleminde basıncın önemi nedir?
S: Kaynak hızının dikiş kaynağının kalitesi üzerindeki etkisi nedir?
S: Dikiş Kaynak Makinesi açık havada kullanılabilir mi?
S: Dikiş kaynaklarımın kalitesini nasıl artırabilirim?
S: Dikiş Kaynak Makinesi nasıl çalışır?
S: Dikiş Kaynak Makinesi kullanılırken hangi güvenlik önlemleri alınmalıdır?
S: Dikiş Kaynak Makinesinin bakımı ne sıklıkla yapılmalıdır?
S: Dikiş Kaynak Makinasının ortalama ömrü ne kadardır?
Kaliteli ürünlerimiz ve iyi hizmetimiz ile Çin'in önde gelen dikiş kaynak makinesi üreticilerinden biri olarak tanınıyoruz. Lütfen burada fabrikamızdan Çin'de üretilen özelleştirilmiş dikiş kaynak makinesi satın almaktan çekinmeyin. Daha fazla bilgi için şimdi bizimle iletişime geçin.